Fraisage de filets vs taraudage : comment choisir la bonne méthode de filetage
News Details
Fraisage et Taraudage des Filets : Que Sont-ils ?
Le taraudage et le fraisage de filets sont les deux méthodes les plus courantes pour usiner un filetage intérieur sur une machine CNC, et ils enlèvent la métal de manières fondamentalement différentes.
Le taraudage utilise un taraud — un outil fileté avec des goujures axiales — qui pénètre dans un trou pré-percé et profile le filet complet en un seul passage. Le taraud tourne et avance à une vitesse d'avance adaptée à son propre pas, donc chaque flanc de filet est engagé simultanément. C'est un processus direct et en une seule étape : un taraud pour une taille de filet, en et hors.
Le fraisage de filets utilise une fraise de plus petit diamètre, généralement une fraise de filetage en carbure solide, qui pénètre dans le trou et se déplace autour de la paroi intérieure selon une trajectoire d'interpolation hélicoïdale. Le filet est généré progressivement, une orbite à la fois, chaque révolution complète faisant avancer la fraise d'un pas. Comme la fraise est plus petite que le trou fini, un espace libre autour de l'outil permet aux copeaux de s'échapper, et la charge de coupe reste faible tout au long du passage.
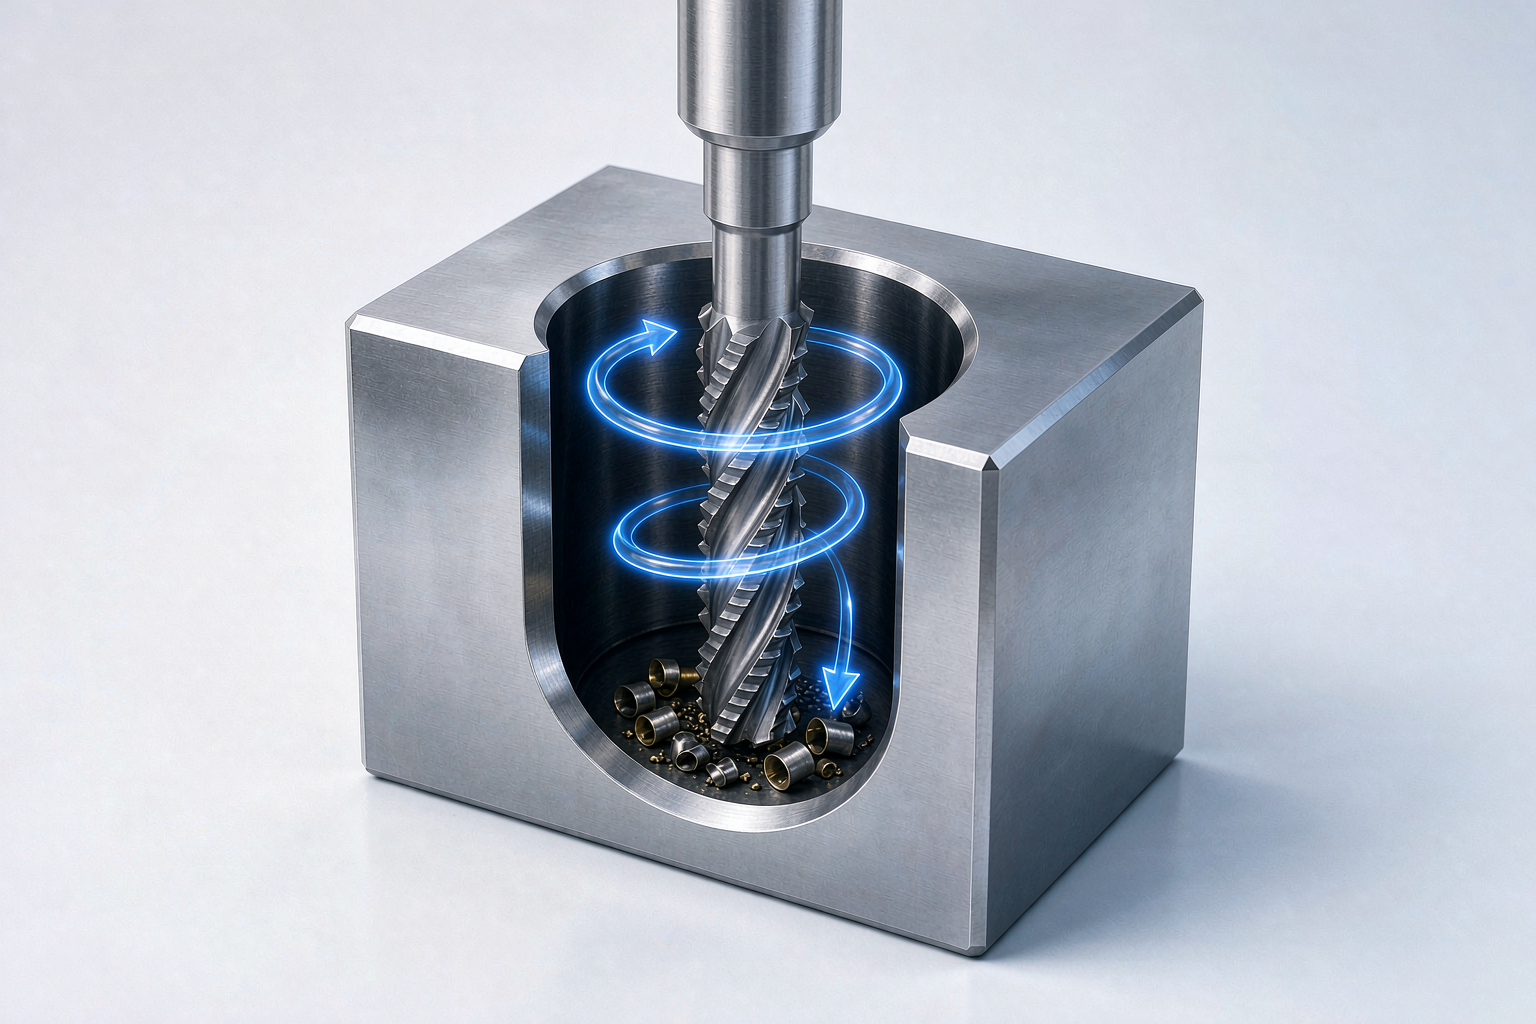
La différence pratique qui découle de ces deux actions de coupe façonne tout le reste de cet article : un taraud s'engage pour la coupe complète en une seule fois, tandis qu'une fraise de filetage peut s'ajuster, s'arrêter ou se rétracter à tout moment. L'importance de cette différence dépend de la pièce, du matériau et du volume.
Fraisage de Filets vs Taraudage : Comparaison Côte à Côte
Le tableau ci-dessous résume comment les deux méthodes se comparent sur les facteurs qui déterminent le plus souvent le choix.
| Facteur | Fraisage de Filets | Taraudage |
|---|---|---|
| Temps de cycle | Plus lent par trou, surtout sur les petits filets | Rapide, idéal pour des trous répétés de même taille |
| Risque de casse d'outil | Faible — la fraise peut se rétracter et le trou peut être retravaillé | Plus élevé — un taraud cassé dans une pièce finie est coûteux à retirer |
| Trous borgnes | Excellent — les filets peuvent atteindre près du fond | Limité par l'entrée du taraud, l'empilement des copeaux et l'espace de dégagement |
| Matériaux durs | La coupe progressive maintient les charges faibles dans les alliages durs ou tenaces | Difficile ; nécessite des tarauds spécialisés et des conditions précises |
| Flexibilité de taille de filet | Une fraise peut couvrir plusieurs diamètres du même pas | Un taraud par taille et pas |
| Qualité du filet | Belle finition de surface ; diamètre primitif réglable dans le programme | Bonne lorsque les conditions sont bonnes, mais la taille dépend du taraud |
| Filets de grand diamètre | Rentable ; les forces de coupe restent modérées | Les grands tarauds deviennent chers et exigeants |
| Configuration et programmation | Nécessite une interpolation hélicoïdale et un programme éprouvé | Simple ; fonctionne avec des cycles de taraudage standard |
Aucune ligne ne gagne la comparaison à elle seule. La bonne question est laquelle de ces facteurs domine dans votre application.
Quand Utiliser le Fraisage de Filets
Le fraisage de filets trouve sa place dans quatre situations qui apparaissent fréquemment dans l'usinage de précision.
Trous borgnes avec engagement de filet profond
Dans un trou borgne, un taraud nécessite un espace d'entrée pour son bout chanfreiné, un espace pour les copeaux et un jeu avant de toucher le fond — ce qui signifie souvent que le filet utilisable s'arrête avant là où le design le souhaite. Une fraise de filetage coupe avec l'extrémité et le côté de l'outil le long d'une trajectoire contrôlée, donc le filet peut s'étendre beaucoup plus près du fond du trou, et les copeaux ne sont pas forcés devant un outil de profil complet.
Matériaux difficiles à usiner
Dans les aciers inoxydables, les alliages de titane et autres matériaux durs ou qui durcissent à l'usinage, l'engagement de profil complet d'un taraud génère un couple et une chaleur élevés en un seul passage — la configuration classique pour un taraud cassé. Le fraisage de filets répartit la coupe sur plusieurs orbites légères, maintenant les forces de coupe et la chaleur plus basses. Dans les pièces coûteuses, éviter une seule pièce mise au rebut peut justifier le temps de cycle plus long plusieurs fois.
Tailles de filet multiples avec caractéristiques communes
Une seule fraise de filetage peut souvent couvrir plusieurs diamètres du même pas, simplement en changeant l'orbite programmée. Pour les ateliers qui gèrent des travaux mixtes, cela remplace des tiroirs de tarauds par une ou deux fraises et une bibliothèque de programmes — moins de changements d'outils, moins de stock et des changements plus rapides.
Pièces de haute valeur ou difficiles à retravailler
Là où une pièce mise au rebut signifie des heures d'usinage perdu — composants aérospatiaux, pièces médicales, grands boîtiers — la sécurité du processus compte plus que la vitesse brute. Le fraisage de filets offre une voie de récupération que le taraudage n'a pas : si la taille est erronée, l'opérateur ajuste un décalage et recoupe le filet en place.
Avantages et Inconvénients du Fraisage de Filets
Les avantages du fraisage de filets découlent directement de son action de coupe progressive :
- Faible risque de casse et retravaille en machine — les ajustements de taille sont effectués dans le programme, sans filets croisés
- Une fraise pour plusieurs diamètres du même pas, réduisant l'inventaire d'outils
- Filets près du fond des trous borgnes sans géométries de taraud spéciales
- Charges de coupe plus basses et stables dans les matériaux difficiles
- Meilleure finition de surface, car le filet est fraisé plutôt que formé en un seul passage lourd
- Capacité de couper à la fois des filets intérieurs et extérieurs avec un outillage adapté
Les inconvénients sont tout aussi réels et doivent être pesés honnêtement :
- Temps de cycle plus lent que le taraudage, surtout sur les petits trous répétés
- Programmation plus exigeante — la machine doit supporter une interpolation hélicoïdale sur les trois axes
- Prix d'achat plus élevé par outil qu'un taraud standard
- Les très petites fraises de filetage sont délicates ; pour les minuscules diamètres dans les matériaux faciles, un taraud peut rester le choix pratique
- Les résultats dépendent de la rigidité de la configuration — une mauvaise configuration érode l'avantage de qualité
Quand le Taraudage Reste Encore le Bon Choix
Rien de tout cela ne rend le taraudage obsolète. Pour la production en grand volume de filets standard dans des matériaux faciles à usiner, le taraudage reste la voie la plus rapide et la plus économique. Un trou traversant M8 en acier doux, répété des milliers de fois sur une machine bien entretenue, est exactement le travail pour lequel un taraud est conçu : un outil, un mouvement, un effort de programmation minimal.
Le taraudage a aussi du sens lorsque la machine ne peut pas effectuer d'interpolation hélicoïdale fiable, lorsque l'atelier exécute des cycles de taraudage simples sur des équipements plus anciens, ou lorsque la tolérance du filet n'est pas critique et que le budget d'outils est serré. Une stratégie de filetage équilibrée utilise les deux méthodes : tarauds pour les travaux rapides et répétables, et fraises de filetage là où la flexibilité, la difficulté du matériau ou le risque de rebut justifient le temps de cycle supplémentaire.
Fraisage de Filets vs Taraudage : Coût Au-delà du Prix de l'Outil
Comparer les étiquettes de prix d'un taraud et d'une fraise de filetage est la comparaison la plus facile à faire et la plus trompeuse. Un taraud coûte moins cher, et par trou dans des matériaux faciles il produit généralement le filet le moins cher. L'image globale du coût ajoute plusieurs facteurs :
- Exposition au rebut. Lorsqu'un taraud casse dans une pièce presque finie, la perte est la valeur de tout ce qui a déjà été fait sur cette pièce — pas le prix du taraud. Sur les pièces de haute valeur, une seule casse évitée peut compenser la différence de prix pour un ensemble d'outils entier.
- Inventaire. Une fraise de filetage couvrant plusieurs diamètres remplace un ensemble de tarauds, réduisant le stock, les changements d'outils et le risque de prendre un taraud usé ou de mauvaise taille.
- Retravail et temps d'arrêt. Un filet fraisé légèrement hors tolérance est corrigé à la machine avec un changement de décalage. Un trou taraudé surdimensionné ou sous-dimensionné signifie généralement un retravail manuel hors machine — ou rebut.
- Consommation d'outils. Les tarauds s'usent avec chaque trou dans des matériaux abrasifs ou durs ; une fraise de filetage en carbure répartit l'usure sur plus de métal enlevé par arête, ce qui peut favoriser le fraisage sur des courses plus longues dans des alliages tenaces.
Pour les travaux de volume faible à moyen avec des tailles de filet variées, des matériaux difficiles ou des pièces coûteuses, le coût total favorise souvent le fraisage de filets. Pour les longues séries de filets identiques et standard dans des matériaux faciles, le taraudage garde généralement le coût par trou le plus bas.
Choisir la Bonne Fraise de Filetage en Carbure
Une fois que l'application nécessite un fraisage de filets, la sélection de l'outil détermine si le processus livrera son potentiel. Les vérifications clés avant commande :
- Correspondance matériau. Carbure solide à grain fin avec un revêtement adapté au matériau de la pièce — le même principe qui s'applique aux fraises en bout et aux forets — maintient l'usure des arêtes prévisible dans l'inox, le titane et les aciers durcis.
- Plage de pas et forme de filet. Confirmer la plage de pas autorisée par la fraise et la norme de filet pour chaque taille qu'on lui demandera de produire. Partager un diamètre nominal ne rend pas deux pas interchangeables.
- Portée et jeu de col. Les trous profonds ou borgnes nécessitent une longueur de goujure adéquate et un jeu de col pour que le filet puisse être coupé à la profondeur sans que la tige ou le porte-outil n'interfèrent.
- Alésage minimum. La fraise et son col doivent physiquement s'adapter au plus petit trou sur la liste des travaux.
- Capacité de la machine. Une interpolation hélicoïdale fiable et une rigidité adéquate sont des prérequis ; vérifier le programme et la configuration avant de lancer la production.
Travailler avec un fabricant qui produit des outils de filetage en carbure solide en interne raccourcit cette boucle. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), un fabricant d'outils de coupe en carbure solide basé à Changzhou, Chine, produit des fraises en bout, des forets, des alésoirs, des fraises de filetage et des outils formés non standard sur mesure pour des applications automobiles, aérospatiales et d'automatisation de machines, et peut fournir des fraises de filetage adaptées à des matériaux spécifiques et des normes de filet — y compris des outils formés où une taille de catalogue ne convient pas.
FAQ
Une fraise de filetage peut-elle remplacer un taraud dans un processus existant ?
Techniquement oui dans la plupart des applications CNC, mais la meilleure question est si elle ajoute de la valeur. Si le taraudage actuel est stable, rapide et sans problème, gardez-le. Passez au fraisage de filets lorsque le contrôle de taille, le risque de casse, la profondeur du filet ou la difficulté du matériau coûtent du temps ou de l'argent réels.
Les fraises de filetage nécessitent-elles un trou pré-percé ?
Le fraisage de filets standard coupe dans un trou existant, donc le trou est percé d'abord. Certains outils spécialisés peuvent percer, fileter et chanfreiner en une seule configuration, mais pour la plupart des travaux, un pré-trou correctement dimensionné reste une partie du processus.
Le fraisage de filets est-il pratique pour les petits filets ?
Il peut l'être, avec soin : les très petites fraises de filetage sont plus délicates et moins indulgentes au faux-rond. Pour les minuscules diamètres dans les matériaux faciles, le taraudage reste souvent le choix plus robuste.
Quelle méthode produit un meilleur filet ?
Le fraisage de filets produit généralement une finition plus propre et offre un contrôle direct du diamètre primitif via un ajustement de décalage. Un taraud affûté et bien appliqué dans un matériau approprié produit aussi des filets sains — la différence est que la qualité du fraisage peut être corrigée à la machine, tandis que la qualité du taraudage dépend des conditions établies avant la première révolution.


