Mèches en carbure : types, sélection, revêtements et dépannage pour le perçage des métaux
News Details
Les forets en carbure sont les outils de perçage standard dans la plupart des ateliers modernes de travail des métaux, mais ce terme recouvre une large famille d'outils conçus pour des tâches très différentes. Deux forets portant tous deux la mention « carbure » peuvent différer par leur substrat, leur revêtement, leur système de lubrification et la géométrie de leur pointe — et ces différences décident si un trou est réalisé en quelques secondes ou ruiné en une seule passe. Ce guide explique ce que sont les forets en carbure, comment ils se comparent à l'acier rapide, comment en choisir un pour l'acier et l'acier inoxydable, quel revêtement convient à quel matériau, à quels moments les conceptions à lubrification interne valent leur surcoût, et quoi vérifier lorsqu'un trou est défectueux.
Ce que sont les forets en carbure et à quoi ils servent
Les forets pleins en carbure sont usinés à partir de carbure de tungstène avec liant cobalt. Ce matériau est beaucoup plus dur et résiste bien davantage à la chaleur que l'acier rapide : les comparatifs d'outillage publiés citent couramment une dureté d'environ 89 à 93 HRA pour le carbure contre environ 62 à 67 HRC pour l'acier rapide (HSS), avec une résistance à la chaleur de l'ordre de 1 200 °C contre environ 600 °C. Cette combinaison permet aux outils en carbure de fonctionner à des vitesses de coupe plusieurs fois supérieures à celles de l'HSS dans l'acier, généralement annoncées de 80 à 200 m/min pour le carbure contre 25 à 40 m/min pour l'HSS.
Le compromis est la fragilité. Le carbure tolère la chaleur et l'abrasion, mais pas les chocs, les vibrations ou les défauts d'alignement. Un foret en carbure récompensé par une machine rigide, un porte-outil stable et un faible faux-rond tiendra la tolérance sur de longues séries ; le même foret dans un outil tenu à la main ou sur une broche usée peut s'écailler dès le premier trou. Les comparatifs publiés indiquent une durée de vie du carbure environ 10 à 20 fois supérieure à celle de l'HSS dans l'acier, pour un prix unitaire trois à cinq fois plus élevé — c'est pourquoi la décision se prend généralement au coût par trou et aux arrêts machines plutôt qu'au prix d'un seul foret.
Types de forets en carbure
La plupart des catalogues regroupent les forets en carbure selon leur construction et selon le problème de perçage qu'ils résolvent.
- Les forets hélicoïdaux pleins carbure sont les outils généralistes pour l'acier, la fonte, l'aluminium et les métaux non ferreux. À queue cylindrique, rigides et disponibles en séries courtes, moyennes et longues.
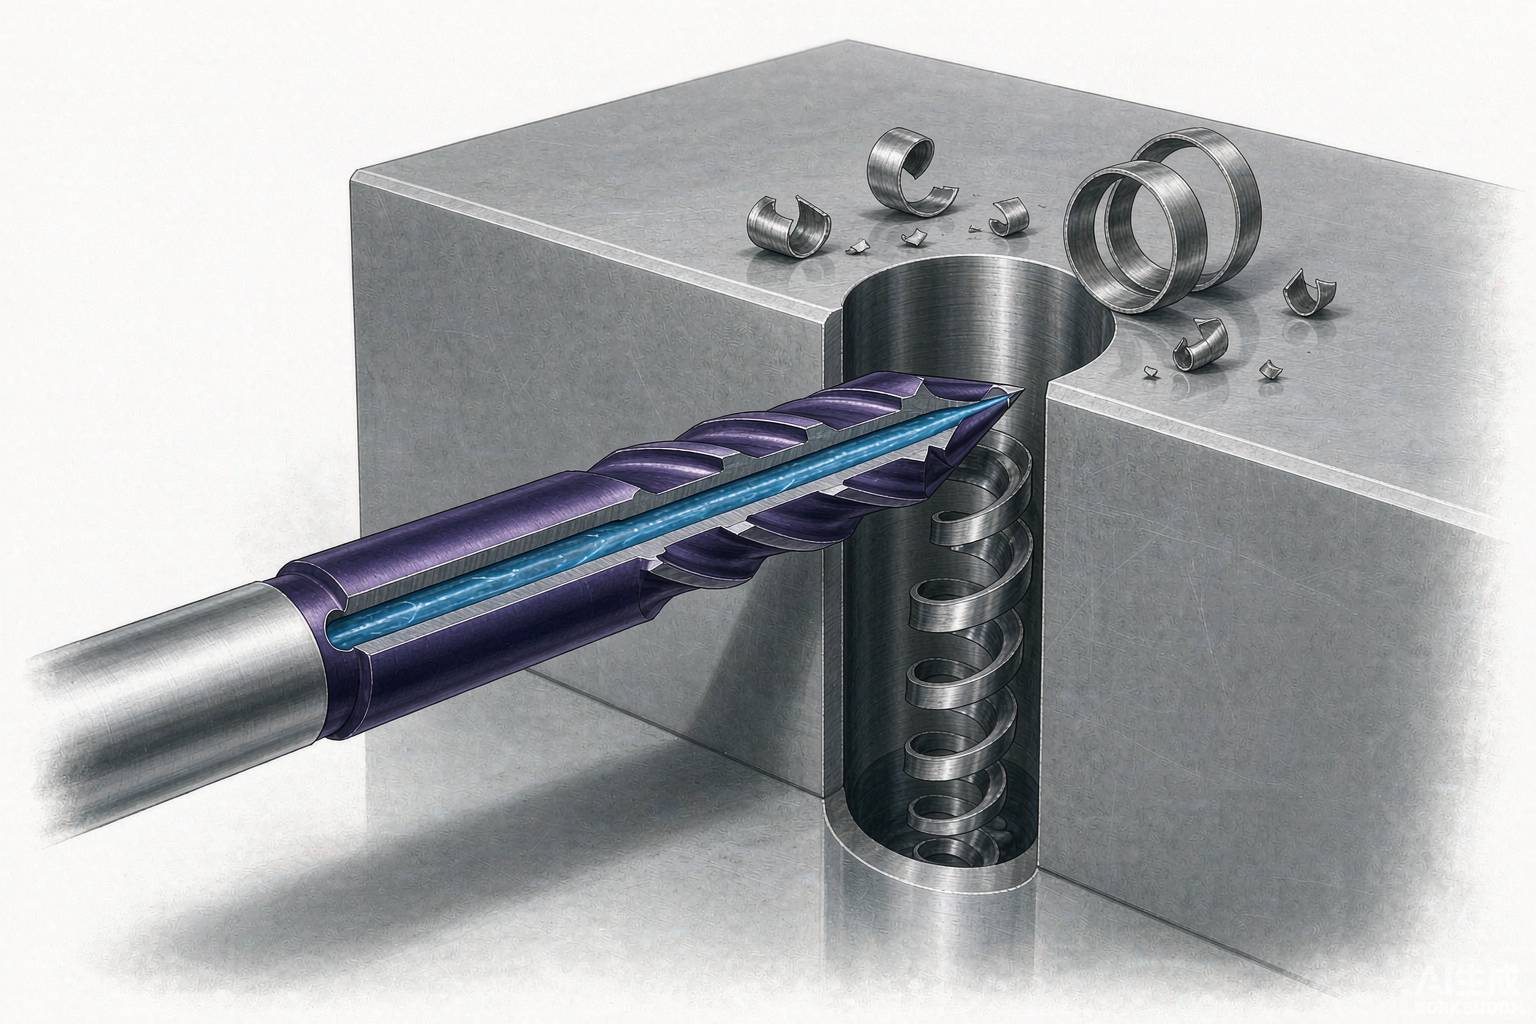
- Les forets à lubrification interne comportent des canaux internes qui acheminent le liquide de coupe jusqu'à la pointe de coupe. Ils constituent le choix standard pour les trous profonds et les matériaux qui produisent des copeaux longs et filandreux.
- Les forets à pointe carbure comportent une plaquette en carbure brasée sur un corps en acier. Ils conviennent aux travaux abrasifs tels que la maçonnerie, certaines fontes et les trous de grand diamètre, où un corps entièrement en carbure serait non économique.
- Les micro-forets sont des outils pleins carbure pour les petits trous dans l'électronique, les pièces médicales et les instruments de précision, où la vitesse de broche élevée et le faux-rond minimal importent plus que la vitesse d'avance.
- Les forets étagés coupent plusieurs diamètres avec un seul outil, ce qui réduit les changements d'outil sur la tôle et les pièces de faible épaisseur.
- Les forets haute performance combinent une géométrie de flute adaptée à l'application, une préparation d'arête et un revêtement pour l'acier inoxydable, le titane, l'acier durci et les superalliages.
La règle pratique est que la construction doit suivre le trou, pas la page du catalogue : le diamètre, la profondeur, la tolérance, le matériau et la rigidité de la machine orientent ensemble vers une seule famille.
Carbure vs forets HSS
Le comparatif ci-dessous reflète les valeurs qui apparaissent dans les références d'outillage publiées. Il s'agit de fourchettes typiques à titre indicatif, et non de garanties pour un foret ou une machine spécifique, car les résultats dépendent fortement de la pièce, du porte-outil et des données de coupe.
| Propriété | Furet plein carbure | Furet HSS |
|---|---|---|
| Dureté | Environ 89–93 HRA | Environ 62–67 HRC |
| Résistance à la chaleur | Jusqu'à environ 1 200 °C | Jusqu'à environ 600 °C |
| Vitesse de coupe dans l'acier | Généralement 80–200 m/min | Généralement 25–40 m/min |
| Ténacité | Faible ; sensible aux chocs et aux défauts d'alignement | Élevée ; tolérante dans les montages instables |
| Durée de vie dans l'acier | Rapportée environ 10–20 fois supérieure à l'HSS | Référence |
| Coût relatif de l'outil | Environ 3 à 5 fois plus élevé | Le plus faible |
| Usage typique | Production CNC, tolérances serrées, matériau dur ou abrasif | Perçage manuel, maintenance, faible volume, rigidité médiocre |
En pratique, le carbure l'emporte lorsque la machine est rigide, que la tolérance compte, que le matériau est dur ou abrasif, et que les changements d'outil coûtent plus cher que la différence de prix. L'HSS ou l'HSS cobalt restent pertinents pour le travail à l'unité, le perçage manuel, les travaux de réparation et les machines plus anciennes dont le faux-rond écaillerait une arête en carbure.
Comment choisir un foret pour l'acier
L'acier n'est pas un matériau unique. L'acier doux, l'acier allié, l'acier inoxydable et l'acier durci se comportent différemment, donc la sélection doit suivre un ordre fixe plutôt qu'un foret préféré.
- Identifier le groupe de matériau. Les références d'outillage utilisent les groupes ISO — P pour les aciers, M pour l'inox, K pour la fonte, N pour les non ferreux, S pour les superalliages et H pour les matériaux durcis. Le groupe conditionne la préparation d'arête, le revêtement et les données de coupe.
- Choisir la construction du foret. Carbure plein pour la vitesse, la précision et la durée de vie dans les montages stables ; carbure à lubrification interne pour la profondeur et l'évacuation des copeaux ; HSS cobalt lorsque la rigidité est limitée ou que le volume est faible.
- Adapter la géométrie de pointe. Une pointe affleurée à 135° s'autocentre, réduit la poussée et empêche le foret de déraper sur l'acier allié et l'inox. Une pointe à 118° est plus polyvalente mais nécessite souvent un trou pilote dans les métaux durs.
- Vérifier la longueur des flûtes par rapport à la profondeur du trou. Les flûtes doivent être plus longues que le trou plus l'épaisseur du matériau afin que les copeaux puissent s'échapper ; un foret à flûte courte dans un trou profond accumule les débris et surchauffe.
- Décider de la lubrification. La lubrification interne est presque obligatoire au-delà d'environ 5×D et devient incontournable à partir de 8×D et plus profond.
- Choisir le revêtement selon le matériau, et non selon la couleur sur la boîte.
- Confirmer la rigidité et le faux-rond — le porte-outil, le bridage et l'état de la broche décident si le carbone peut être utilisé.
- Partir des données de coupe du fabricant et ajuster à partir des copeaux et de la charge plutôt qu'au jugé.
Au-delà d'environ 12–13 mm de diamètre dans l'acier dur, un foret hélicoïdal commence à peiner ; les trépans annulaires ou les forets à plaquettes indexables deviennent généralement la meilleure réponse, et la même logique s'applique lorsque le trou est grand par rapport à la machine.
Revêtement du foret : TiAlN vs TiN
Les revêtements sont une gestion de la chaleur. Ils ne coupent pas, mais ils limitent la quantité de chaleur qui atteint le substrat en carbone et l'usure que montre la face de dépouille. Les tableaux comparatifs publiés citent couramment les valeurs suivantes.
| Revêtement | Dureté | Température de service | Usage typique | Attention à |
|---|---|---|---|---|
| TiN | Environ 2 200–2 500 HV | Environ 600 °C | Acier au carbone, fonte, travaux généraux | S'oxyde rapidement à haute vitesse et haute température |
| TiAlN | Environ 2 800–3 200 HV | Environ 900–1 000 °C | Acier inoxydable, acier allié, titane, coupe à grande vitesse et à sec | Risque de dépôt d'arête (built-up edge) dans l'aluminium |
| AlTiN | Environ 3 000–3 500 HV | Environ 1 000–1 100 °C | Acier durci, superalliages | Plus fragile ; moins adapté aux coupes interrompues |
| DLC | Environ 5 000–8 000 HV | Environ 400–500 °C | Aluminium, alliages de cuivre, composites | Se dégrade si la zone de coupe devient très chaude |
L'erreur habituelle consiste à considérer le TiAlN comme une amélioration universelle. Dans le travail des matériaux ferreux, il l'est, car l'aluminium du revêtement forme une fine couche d'oxybe qui résiste à la chaleur. Dans l'aluminium et autres alliages non ferreux tendres, il peut jouer contre vous : le revêtement favorise la soudure des copeaux et le dépôt d'arête, donc les flûtes polies, les finitions de type ZrN ou le DLC sont un meilleur choix. Le TiN reste une option judicieuse et moins coûteuse pour l'acier au carbone et la fonte, où les températures de coupe restent modérées.
Forets à lubrification interne pour trous profonds
L'évacuation des copeaux est la vraie limite à la profondeur de perçage. Dès que les copeaux commencent à s'entasser dans les flûtes, le couple monte, la chaleur se concentre et le foret casse ou laisse un trou arraché. Les forets à lubrification interne résolvent ce problème en acheminant le liquide de coupe par des canaux internes directement jusqu'à l'arête de coupe, si bien que les copeaux sont repoussés hors du trou au lieu d'être recoupés.
Dans les guides d'outillage publiés, les gammes carbure pour trous profonds sont proposées en rapports longueur-diamètre de 8×D, 12×D et même 20×D. Ces forets ne sont pas interchangeables avec des forets de longueur standard : ils exigent une pression et un débit de liquide suffisants, un choix correct du rapport de profondeur, et un montage rigide. Lorsque la pression de lubrification est insuffisante, le perçage par passes avec un foret standard est souvent plus fiable qu'un foret à lubrification interne sous-alimenté.
Perçage de l'acier inoxydable avec des forets carbure
L'acier inoxydable punit davantage le mauvais foret que l'acier doux. Les nuances austénitiques se durcissent rapidement sous l'effet de la déformation, et un foret qui frotte au lieu de couper durcit la surface dans laquelle il cherche à entrer. Des copeaux longs et filandreux enveloppent ensuite l'outil, emprisonnent la chaleur et cassent les arêtes.
Les forets carbure pour inox sont généralement associés à des conceptions à lubrification interne et à une préparation d'arête plus vive et positive que les forets généralistes. Les priorités sont une avance continue plutôt que de marquer l'arrêt, un lubrifiant suffisant pour évacuer les copeaux et refroidir l'arête, et des données de coupe qui maintiennent l'outil travaillant sous la couche durcie. L'HSS cobalt reste une alternative raisonnable pour le travail en faible volume ou manuel dans l'inox, où sa ténacité importe plus que la vitesse.
Angle de pointe et géométrie du foret
L'angle de pointe et la conception des flûtes décident de la façon dont le foret entre et dont le copeau sort.
- 118° est la pointe généraliste traditionnelle. Polyvalente et tolérante, mais dans les métaux durs, elle nécessite souvent un trou pilote ou un centreur pour démarrer avec précision.
- La pointe affleurée à 135° s'autocentre, réduit la poussée et diminue le dérapage. C'est le choix courant pour l'acier allié, l'inox et les travaux CNC où la précision de position compte.
- 140° et pointes plus plates apparaissent sur certains forets haute performance et pour matériaux durcis, au détriment de la facilité d'entrée mais au bénéfice de la solidité de l'arête.
- L'épaisseur du cœur et l'angle d'hélice maîtrisent l'espace pour copeaux et la rigidité. Les matériaux tenaces favorisent des cœurs plus solides ; les nuances à copeaux longs exigent une géométrie de flute qui évacue rapidement les copeaux.
La géométrie est aussi l'endroit où la reprise meulage compte : un foret reaffûté à un angle de pointe différent ne correspond plus aux données de coupe pour lesquelles il a été acheté, et la performance chute avant que quoi que ce soit ne casse visiblement.
Problèmes de perçage courants et solutions
| Symptôme | Cause probable | Première action |
|---|---|---|
| Les copeaux bouchent les flûtes | Débit ou pression de lubrification insuffisants, flûte trop courte pour la profondeur, avance trop élevée pour la forme des copeaux | Augmenter le débit et la pression de lubrification, réduire légèrement l'avance, utiliser le perçage par passes ou un foret à lubrification interne |
| Écaillage ou casse de l'arête | Faux-rond, bridage instable, avance trop agressive à l'entrée, foret trop long pour le diamètre | Vérifier le porte-outil et l'alignement, réduire la porte-à-faux, réduire l'avance à l'entrée, vérifier les données de coupe |
| Trous surdimensionnés ou non circulaires | Pointe usée ou mal meulée, vibration, centrage médiocre | Inspecter la géométrie de la pointe, améliorer la rigidité, utiliser un foret à pointe affleurée ou un trou pilote |
| Paroi du trou rugueuse ou sortie arrachée | Dépôt d'arête, lubrification insuffisante, avance trop faible provoquant un frottement | Adapter le revêtement au matériau, augmenter la lubrification, monter l'avance dans la coupe |
| Changements de couleur sur l'arête du foret | Température de coupe trop élevée ; revêtement localement défaillant | Réduire la vitesse, améliorer le refroidissement, remplacer le foret avant que le substrat ne soit affecté |
Le coût par hole replace ces symptômes en perspective. Un foret qui dure plus longtemps mais casse de manière imprévisible est généralement plus cher qu'un foret moins cher retiré selon le calendrier prévu, car la casse, la reprise et les arrêts imprévus coûtent plus que l'outil. Le suivi de la durée de vie, des affûtages et des arrêts par pièce est la seule façon fiable de comparer deux forets sur le même travail.
Questions fréquentes
Les forets en carbure valent-ils le coup pour un petit atelier ?
Cela dépend de la machine plutôt que de la taille de l'atelier. Si la broche est rigide, que le porte-outil est en bon état et que les trous sont percés en production ou dans un matériau dur, un foret carbure réduit généralement le coût par trou. Pour un perçage manuel occasionnel ou des montages instables, le risque d'écaillage l'emporte sur l'avantage de vitesse.
Les forets carbure peuvent-ils être utilisés sans lubrifiant ?
Certaines nuances revêtues sont conçues pour la coupe à sec ou avec lubrification minimale dans des matériaux spécifiques, mais la plupart des perçages carbure reposent sur le lubrifiant pour maîtriser la chaleur et évacuer les copeaux. Couper à sec avec un foret carbure généraliste dans l'acier réduit généralement fortement la durée de vie de l'outil.
Quel revêtement utiliser pour l'aluminium ?
Les flûtes polies, les finitions de type ZrN ou le DLC sont les choix habituels. Le TiAlN est généralement évité car il favorise le dépôt d'arête sur l'aluminium, ce qui entraîne un état de surface médiocre et des dimensions instables.
Ce que cela signifie pour les acheteurs
La sélection se résume à quatre questions : quel matériau, quelle profondeur, quelle tolérance, et quelle est la rigidité de la machine. Répondez à ces questions, et la famille de forets, le revêtement et la conception de la lubrification suivent d'eux-mêmes. Les forets achetés uniquement sur le prix ont tendance à être rachetés fréquemment ; les forets adaptés au processus tendent à être achetés une fois puis réaffûtés.


