Outils de fraisage CNC de précision : Guide pratique des types, de la sélection et de la précision d'usinage
News Details
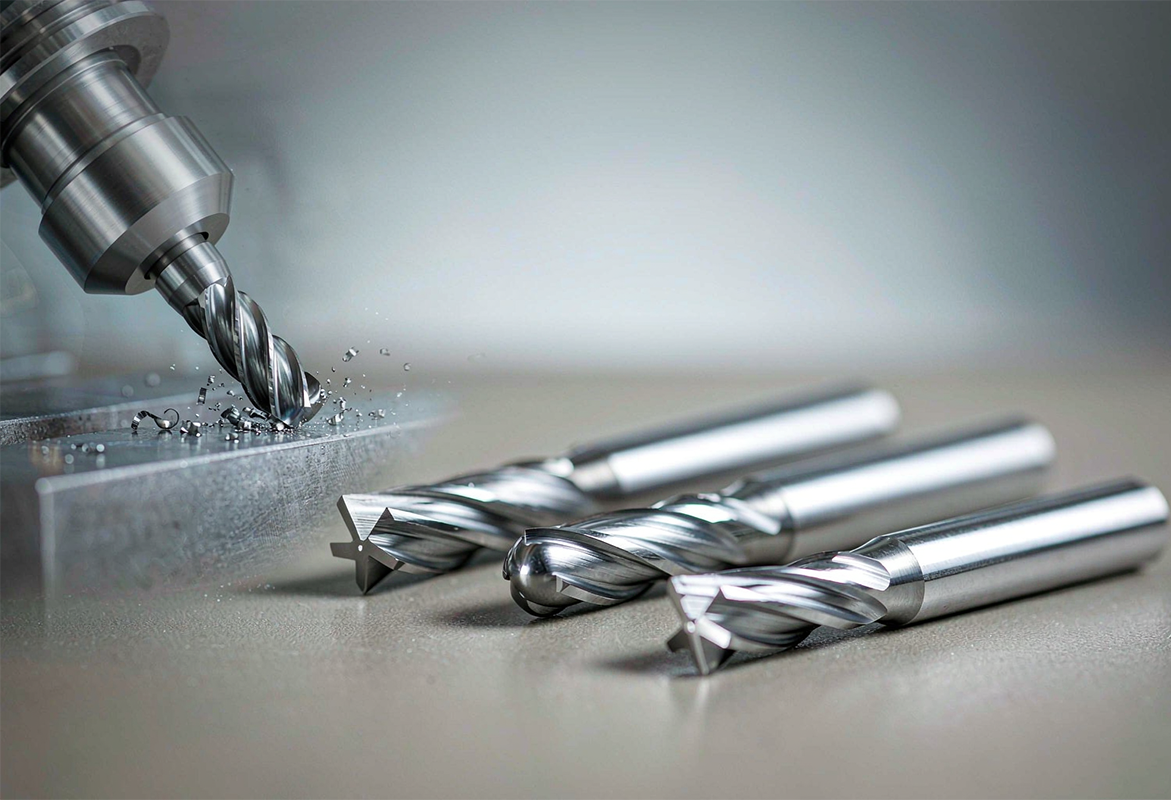
Qu'est-ce que les outils de fraisage CNC de précision ?
Les outils de fraisage CNC de précision sont les outils coupants rotatifs utilisés sur les fraiseuses à commande numérique pour enlever de la matière d'une pièce avec une précision contrôlée et répétable. Ils comprennent des fraises en bout en carbure monobloc, des fraises à bout sphérique, des fraises à rayon de coin, des fraises en bout pour ébauche et finition, et des fraises de surfacage, chacune étant conçue pour une tâche de coupe différente. Ce qui distingue un outil de précision d'un outil polyvalent n'est pas une seule caractéristique, mais une combinaison de qualité du substrat, de géométrie, de revêtement et des paramètres de coupe auxquels il est utilisé.
Pour les acheteurs internationaux, les questions pratiques sont constantes : quel type de fraise correspond à la géométrie de la pièce, quel substrat et quel revêtement correspondent au matériau de la pièce, quelle tolérance et quelle finition de surface peuvent être réalisées de manière réaliste, et comment le nombre de dents et la longueur de l'outil affectent la stabilité. Cet article répond à ces questions une par une, en utilisant des pratiques d'usinage largement acceptées plutôt que des allégations marketing.
Types et applications des fraises CNC
Chaque famille de fraises résout un problème d'usinage différent, et associer la famille à l'opération est la première décision de sélection.
- Les fraises en bout carrées ont des extrémités de coupe plates avec des angles vifs à 90 degrés. Elles sont la famille la plus polyvalente et sont utilisées pour la rainurage, le fraisage latéral, l'usinage de poches et le fraisage polyvalent où des coins propres sont nécessaires.
- Les fraises en bout à bout sphérique ont une pointe de coupe arrondie. Elles sont le choix standard pour le contourage 3D, le travail des moules et matrices, les congés et les surfaces courbes complexes, où le contact ponctuel produit des transitions plus lisses.
- Les fraises en bout à rayon de coin combinent une extrémité plate avec un petit rayon aux coins. Le rayon répartit les forces de coupe sur une plus grande surface, de sorte que ces fraises résistent à l'écaillage et durent plus longtemps que les fraises en bout carrées dans les coupes lourdes et les longues séries de production.
- Les fraises en bout pour ébauche utilisent des arêtes de coupe dentelées pour fragmenter les copeaux. Elles enlèvent rapidement de grandes quantités de matière avec des forces de coupe réduites et préparent la pièce pour la finition.
- Les fraises en bout pour finition privilégient la qualité de surface et la précision dimensionnelle, généralement avec des arêtes plus lisses et un nombre de dents plus élevé, et sont utilisées dans la passe finale.
- Les fraises de surfacage couvrent un large diamètre avec plusieurs arêtes et usinent efficacement de grandes surfaces planes, comme le surfacage d'une plaque ou d'une référence de carter avant un usinage ultérieur.
Une erreur de sélection courante est de choisir uniquement en fonction du diamètre. Le diamètre est important, mais le nombre de dents, la longueur des dents, la géométrie des coins et le revêtement déterminent si l'outil fonctionne réellement dans l'opération prévue.
Fraises en carbure pour fraisage CNC : carbure vs acier rapide
La décision sur le substrat se résume principalement au carbure monobloc par rapport à l'acier rapide (HSS). Le carbure monobloc, fritté à partir de grains de carbure de tungstène avec un liant au cobalt, est significativement plus dur et plus rigide que l'acier rapide. Sa rigidité plus élevée réduit la déformation de l'outil, ce qui soutient directement une précision dimensionnelle plus serrée et des parois plus droites. Le carbure résiste également à des vitesses de coupe beaucoup plus élevées, ce qui réduit les temps de cycle dans l'usinage de production.
| Propriété | Acier rapide (HSS) | Carbure monobloc |
|---|---|---|
| Dureté | Plus faible ; ramollit à haute température de coupe | Beaucoup plus élevée ; maintient l'arête à haute vitesse |
| Rigidité | Plus faible ; plus de risque de déformation et de vibrations | Environ trois fois plus rigide ; moins de déformation |
| Ténacité | Plus élevée ; tolère les vibrations et les coupes interrompues | Plus faible ; plus fragile, nécessite une configuration stable |
| Meilleure utilisation | Matériaux tendres, prototypes, courtes séries, machines moins rigides | Matériaux durs, usinage à haute vitesse, production de précision |
| Reaffûtage | Facile et peu coûteux | Possible ; le réaffûtage et le re-revêtement coûtent plus cher |
Le carbure coûte plus cher par outil que l'acier rapide, mais dans l'usinage de gros volumes ou de matériaux durs, la durée de vie plus longue de l'outil et les vitesses de coupe plus élevées entraînent généralement un coût par pièce plus faible. L'acier rapide reste un choix judicieux pour les matériaux tendres, les courtes séries et les machines moins rigides.
Sélection du revêtement des fraises en bout : TiAlN, AlTiN, DLC et autres
Les revêtements sont des couches dures minces appliquées par des procédés PVD ou CVD. Ils augmentent la dureté de surface, réduisent la friction et protègent le substrat de la chaleur de coupe, ce qui prolonge la durée de vie de l'outil et stabilise les performances à des vitesses plus élevées.
- TiN (nitrure de titane) est un revêtement polyvalent pour les matériaux ferreux avec une résistance à la chaleur modérée.
- TiAlN et AlTiN forment une couche protectrice d'oxyde d'aluminium à température élevée, ce qui en fait le choix courant pour l'acier au carbone, l'acier allié, l'acier inoxydable et l'acier trempé à des vitesses moyennes et élevées.
- AlCrN et TiSiN conviennent aux aciers inoxydables et aux alliages à haute température tels que l'Inconel et le titane, où la chaleur et l'usure sont sévères.
- Les revêtements ZrN et DLC, et les outils non revêtus avec des dents polies au miroir, sont le bon choix pour l'aluminium et d'autres alliages non ferreux, car leur faible friction supprime l'arête rapportée.
Deux précautions sont importantes en pratique. Premièrement, les revêtements contenant de l'aluminium tels que TiAlN et AlTiN réagissent chimiquement avec les pièces en aluminium, provoquant la soudure des copeaux sur l'arête, donc ils ne doivent pas être utilisés sur des alliages non ferreux. Deuxièmement, un revêtement ne peut pas compenser un substrat faible, une rigidité insuffisante ou des paramètres de coupe incorrects ; il prolonge les performances uniquement lorsque les conditions de base sont bonnes.
Tolérance de fraisage CNC et finition de surface
Le fraisage CNC standard sur un équipement bien entretenu maintient généralement des tolérances dimensionnelles dans la plage d'environ ±0,05 mm à ±0,13 mm. Des tolérances plus serrées, couramment autour de ±0,01 mm, sont réalisables avec un équipement de fraisage de précision standard lorsque le contrôle du processus est strict : maintien en position stable, surépaisseur d'outil minimale, paramètres de coupe contrôlés et gestion cohérente de l'usure de l'outil. Les résultats ultra-précis en dessous de cette plage nécessitent un équipement et des conditions spécialisés.
La finition de surface suit la même logique. Sous des paramètres optimisés, les surfaces fraisées de précision peuvent atteindre Ra 0,8 μm ou mieux directement à partir du processus de coupe, réduisant ou éliminant le polissage secondaire. Les facteurs clés incluent l'avance par dent, le pas radial, la géométrie de l'outil, la friction du revêtement et la stratégie de lubrification. Une vitesse de coupe excessive ou une surépaisseur d'outil excessive augmente les vibrations et la chaleur, et les deux dégradent la précision et la finition.
Les acheteurs doivent également éviter de spécifier trop de choses. Des tolérances serrées généralisées sur des caractéristiques non fonctionnelles multiplient le temps de cycle sans améliorer les performances d'assemblage ; les spécifications serrées sont mieux réservées aux alésages fonctionnels, aux surfaces d'étanchéité et aux caractéristiques d'accouplement.
Guide du nombre de dents des fraises en bout
Le nombre de dents contrôle l'équilibre entre l'espace pour les copeaux et la densité des arêtes.
- Les fraises à deux dents offrent de grands goulets d'évacuation des copeaux. Elles conviennent à l'aluminium et à d'autres matériaux tendres et collants où l'évacuation des copeaux est dominante.
- Les fraises à trois dents équilibrent une enlèvement de matière plus rapide avec une meilleure finition et sont une option intermédiaire flexible pour le travail de l'aluminium.
- Les fraises à quatre dents et plus fournissent plus d'arêtes de coupe et une plus grande rigidité du cœur. Elles conviennent à l'acier et aux alliages plus durs, et les nombres de dents élevés sont préférés dans les passes de finition où la charge de copeau est légère et la qualité de surface est la plus importante.
L'angle d'hélice fonctionne avec le nombre de dents : des angles d'hélice plus élevés autour de 35 à 45 degrés améliorent l'évacuation des copeaux dans les matériaux plus tendres, tandis que des angles plus faibles autour de 10 à 30 degrés réduisent les vibrations dans les matériaux plus durs.
Fraises en bout pour ébauche vs finition
L'ébauche et la finition sont des tâches différentes, et utiliser une seule fraise pour les deux compromet généralement les deux résultats. Les fraises en bout pour ébauche enlèvent rapidement la majeure partie de la matière avec des arêtes dentelées et des forces de coupe réduites, laissant une petite surépaisseur uniforme pour la passe suivante. Leur résultat est la vitesse, pas la qualité de surface. Les fraises en bout pour finition prennent ensuite des coupes légères pour atteindre la dimension finale et la finition de surface requise, en utilisant des nombres de dents plus élevés et une géométrie plus lisse.
Séparer les deux étapes protège également la précision. Un outil de finition qui commence dans de la matière lourde s'use inégalement, et l'usure de l'outil modifie la géométrie de coupe réelle, ce qui se traduit par une dérive dimensionnelle sur un lot. Planifier l'ébauche et la finition comme des opérations séparées avec des outils dédiés maintient la passe finale prévisible.
Sélection des fraises en fonction du matériau de la pièce
Le matériau de la pièce détermine la géométrie, le substrat et le revêtement ensemble.
- Alliages d'aluminium et non ferreux : arêtes de coupe vives, surfaces polies ou non réactives, et géométries à deux ou trois dents pour l'évacuation des copeaux. Évitez les revêtements TiAlN et AlTiN.
- Aciers au carbone et alliés : carbure monobloc revêtu, généralement TiAlN ou AlTiN, avec quatre dents ou plus et une géométrie d'arête robuste.
- Acier inoxydable : géométries en carbure résistantes avec des revêtements résistants à la chaleur tels que AlCrN ou AlTiN, vitesses modérées et contrôle fiable de la chaleur pour résister à l'écrouissage et à l'arête rapportée.
- Titane et alliages à haute température : configurations rigides, revêtements résistants à la chaleur tels que AlCrN ou TiSiN, vitesses de coupe faibles et contrôle soigneux de la charge de copeau.
- Aciers trempés : substrats en carbure à haute dureté avec des revêtements de classe TiAlN ou TiSiN et un serrage stable à faibles vibrations.
Une vérification pratique avant l'achat consiste à confirmer quatre éléments : le matériau, l'opération, la géométrie requise et l'exigence de finition, puis à associer le nombre de dents, le revêtement, le substrat et la longueur de l'outil à ces éléments. Lorsque des parois minces ou des tolérances serrées sont impliquées, privilégiez la rigidité à la vitesse de coupe maximale.
Points clés à retenir pour les acheteurs d'outils de fraisage CNC de précision
La précision dans le fraisage CNC provient de décisions assorties, et non d'une seule spécification : la bonne famille de fraises pour l'opération, le bon substrat et le bon revêtement pour le matériau, un nombre de dents adapté à la charge de copeau, et des paramètres de coupe et un maintien en position qui maintiennent la déformation et la chaleur sous contrôle. Les acheteurs qui définissent d'abord le matériau, l'opération, la géométrie et les exigences de finition peuvent comparer les fournisseurs sur la manière dont chaque outil répond à ces exigences, plutôt que sur le prix seul.
Pour les acheteurs demandant des recommandations à un fournisseur d'outils, la demande la plus utile comprend le matériau de la pièce, l'opération d'usinage et la tolérance ou la finition cible, ainsi que des informations sur la rigidité de la machine. Avec ces informations, un fournisseur peut assortir le substrat, le revêtement, le nombre de dents et la longueur de l'outil à l'application réelle au lieu de citer uniquement en fonction de la taille.


