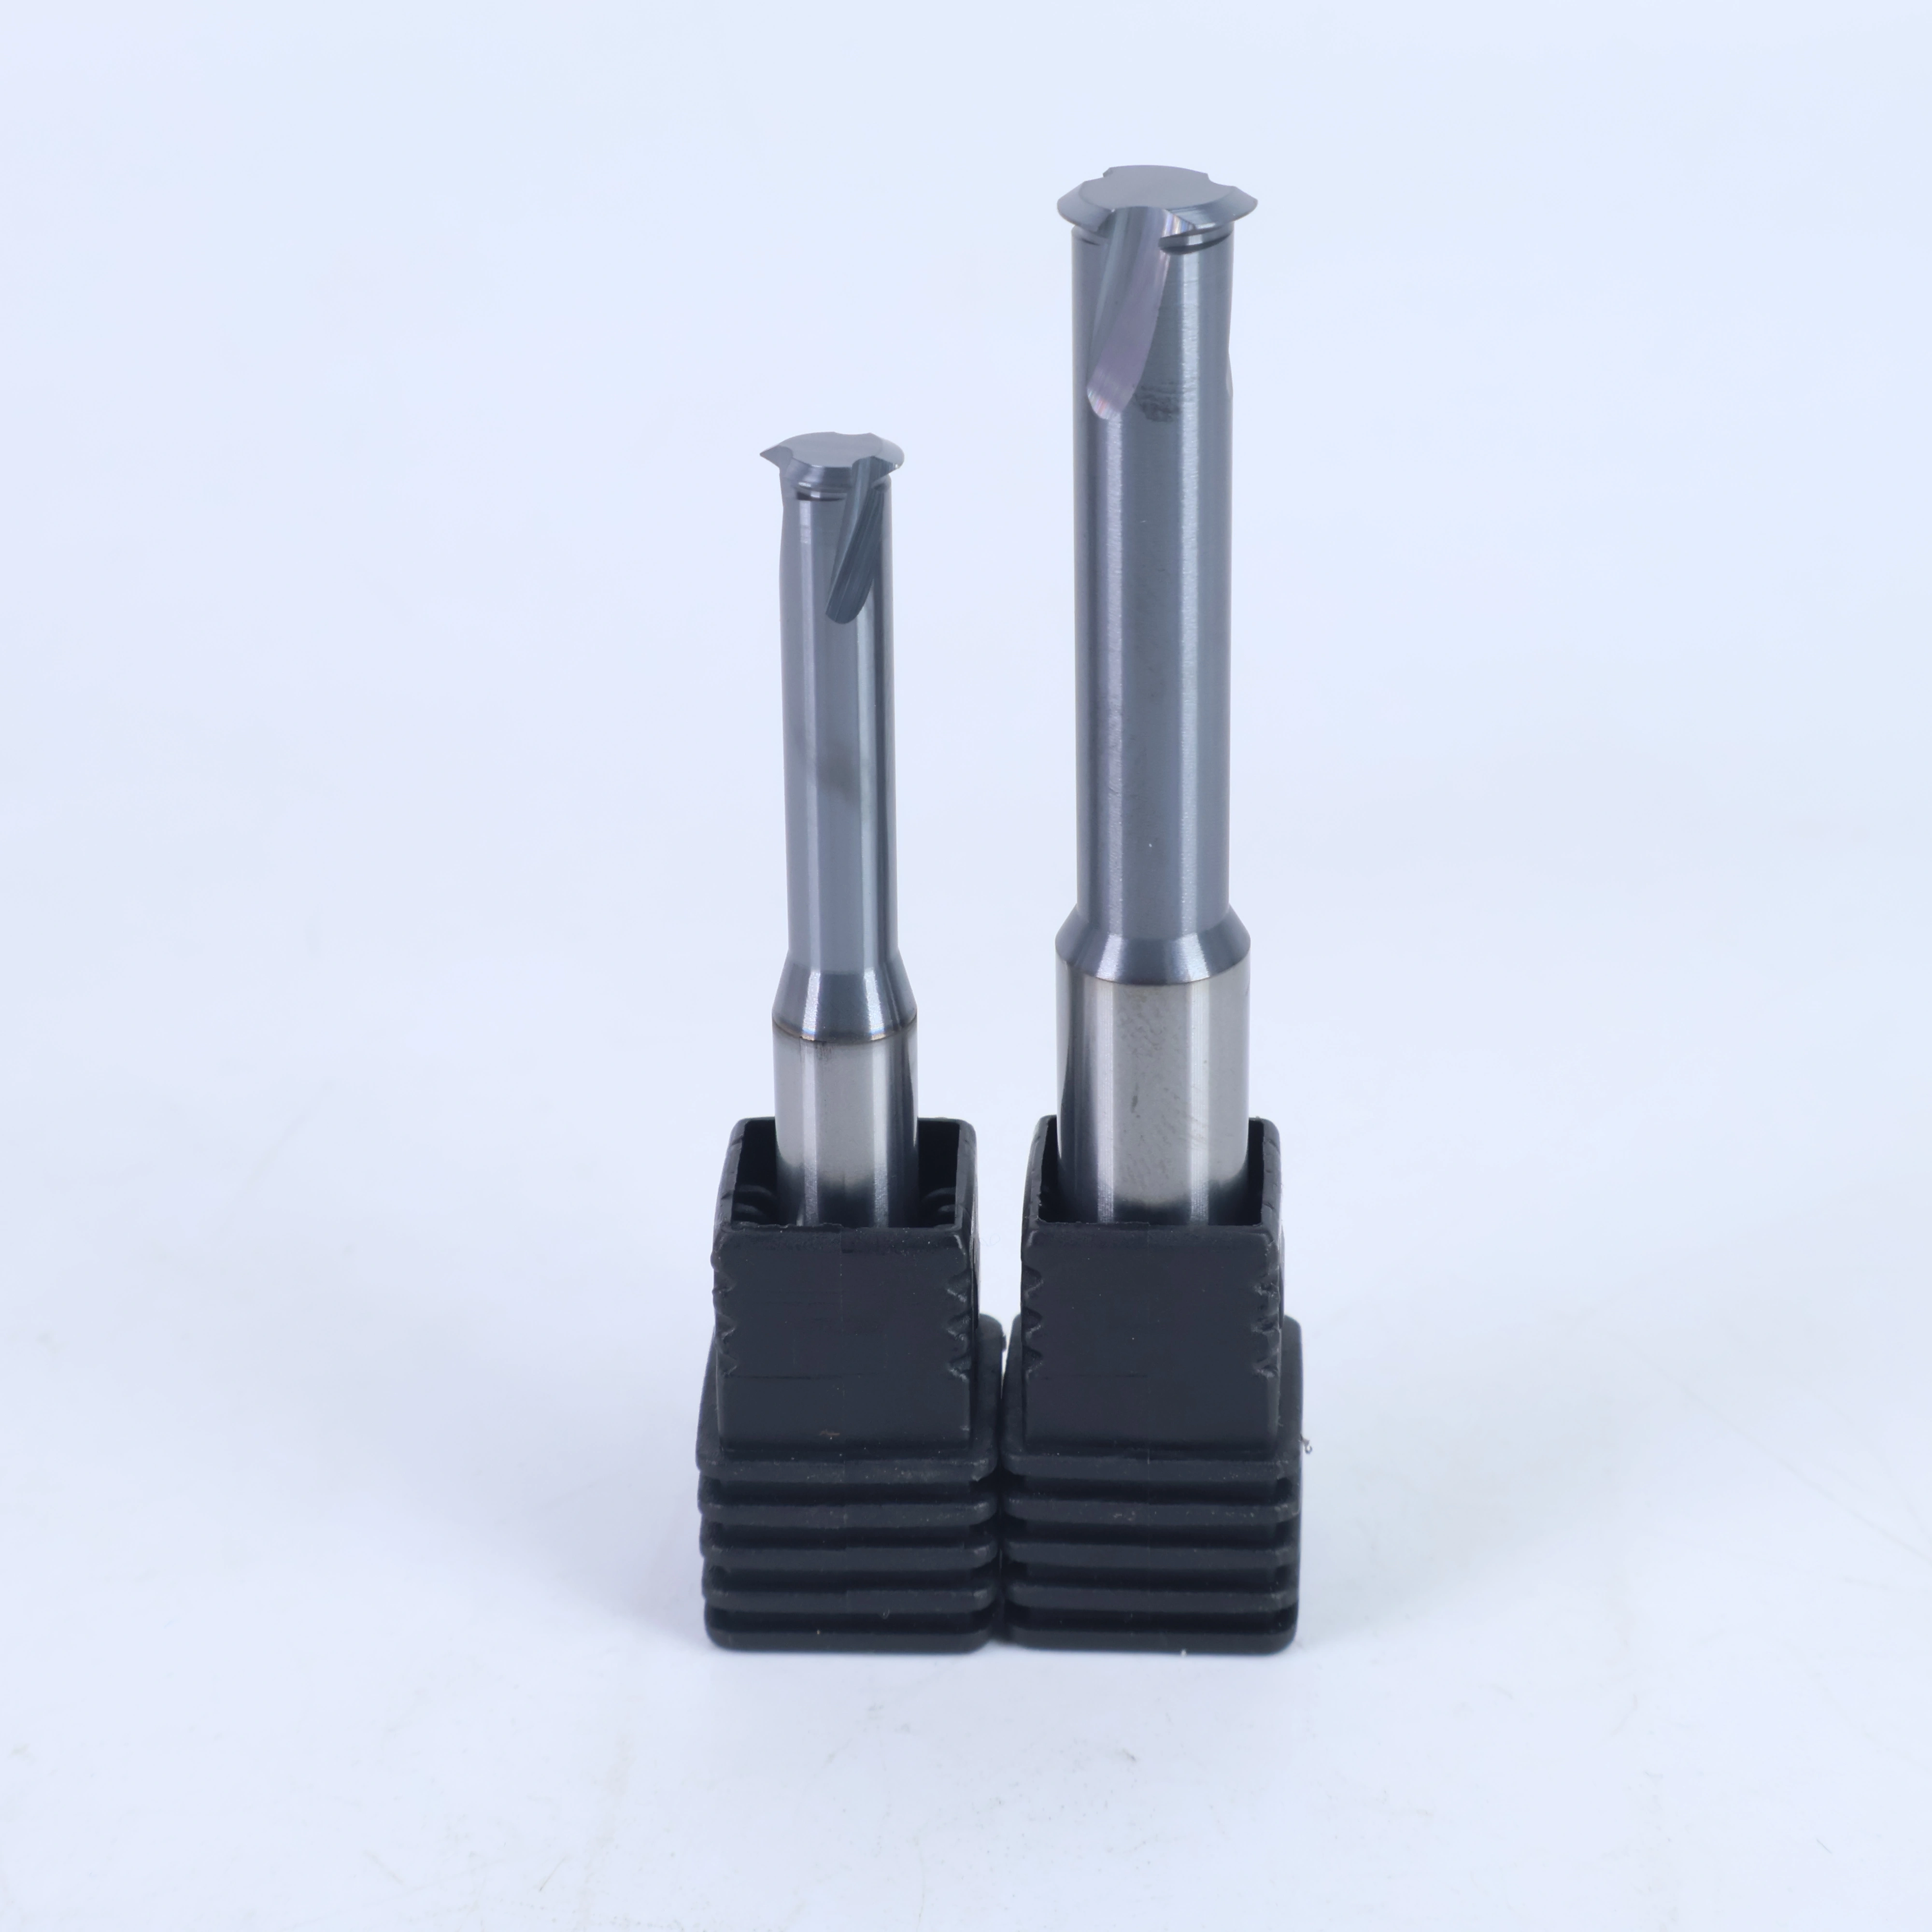
La fraise à fileter à dent unique est une fraise à fileter en carbure monobloc avec une seule dent de coupe, utilisée sur les centres d'usinage CNC pour produire des filetages métriques ISO à 60° par interpolation hélicoïdale. Comme une seule dent est en coupe à la fois, le même outil peut être programmé pour tout pas dans sa plage de travail, de sorte qu'un petit stock d'outils couvre une large gamme de tailles de filetage. Cela en fait le choix pratique pour les ateliers de production, le prototypage et la réparation, les alésages profonds, les pièces à paroi mince et les alliages difficiles à usiner, où le changement d'outil pour chaque taille de filetage représente le coût réel.
Le fraisage de filetage coupe un filetage comme un tracé plutôt que comme une forme. La fraise pénètre dans l'alésage préparé, suit un tracé d'interpolation hélicoïdale dont l'avance correspond au pas du filetage, et génère le profil en une ou plusieurs passes radiales autour de la paroi de l'alésage. Sur un outil à dent unique, le diamètre du filetage fini est contrôlé par la compensation de rayon dans le programme : lorsqu'une jauge indique que le filetage est trop serré ou trop lâche, l'opérateur ajuste la valeur de compensation et rectifie la pièce au lieu de changer d'outil. Le pas provient également du programme, de sorte qu'une seule fraise usine M8×1,25, M8×1,0 et un pas non standard sans aucun changement d'outil.
La géométrie à dent unique maintient l'arc de contact court, et cela a des conséquences qu'il vaut la peine de peser avant de commander. Les forces de coupe et la pression radiale restent faibles, de sorte que l'outil se comporte bien dans les parois minces, les longues porte-à-faux, les montages légers et les alliages durs où une fraise multidentée a tendance à vibrer. Avec une seule dent au lieu de trois ou quatre, il y a moins d'arêtes à écailler et moins de risque que la fraise se coince dans un trou borgne, et si un outil casse, un petit corps en carbure monobloc est beaucoup plus facile à extraire d'une pièce coûteuse qu'un taraud cassé. Le compromis est le temps de cycle : un filetage complet nécessite plusieurs passes hélicoïdales, donc une fraise à dent unique est plus lente par pièce qu'un outil multidenté qui forme l'ensemble du filetage en environ un tour. La production en grande série sur une machine rigide favorise donc la conception multidentée, tandis que le travail mixte, en petite série ou difficile favorise la conception à dent unique.
La comparaison que les acheteurs font généralement en premier est par rapport au taraudage, pas par rapport à une autre fraise à fileter. Un taraud est rapide dans un trou traversant dans un matériau tendre, mais il est dédié à une spécification de filetage, il charge fortement la pièce, et il casse dans les trous borgnes profonds — et un taraud cassé dans une empreinte de moule ou un corps de vanne coûte souvent la pièce. Le fraisage de filetage nécessite une machine capable d'interpoler une hélice, prend plus de temps par trou, et en échange donne un filetage dont la taille peut être corrigée dans le programme, dont la forme peut être produite dans des matériaux qui agressent les tarauds, et dont l'outil peut être retiré si le processus se passe mal. Pour les petites séries et les séries mixtes, ou pour les pièces dont la mise au rebut est coûteuse, cet échange vaut généralement la peine d'être fait.
Les filetages métriques sont écrits comme la lettre M suivie du diamètre nominal et du pas, par exemple M8×1,25 pour la série grossière et M8×1,0 pour la série fine. Les deux utilisent le profil de base à 60° de l'ISO 68-1 et les combinaisons de diamètre et de pas de l'ISO 261. Le diamètre nominal est une désignation, pas une dimension mesurée et pas le diamètre de la fraise, donc le dessin du composant détermine la taille de l'alésage, la profondeur du filetage et le dégagement dont la fraise a besoin. Les tableaux ci-dessous couvrent la série 580 en trois longueurs : standard, 75L et 100L. Chaque taille est affûtée avec une pointe de filetage à 60° pour fraiser des filetages dans des alésages où la dureté de la pièce reste inférieure à HRC45.
Convient à l'usinage de filetages de trous profonds dans des matériaux d'une dureté allant jusqu'à HRC 45°.
Série 580, longueur standard (M0,8 à M20)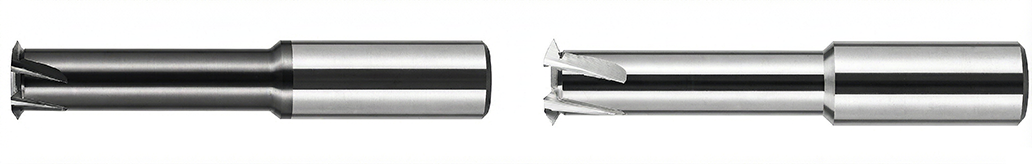
| Filetage (M) |
Pas (TPI) |
Diamètre de coupe (mm) |
Longueur de la cannelure (mm) |
Diamètre de la queue (mm) |
Longueur totale (mm) |
Arêtes de coupe |
N° de commande acier |
N° de commande aluminium |
| M0.8*0.2 |
0.2 |
0.55 |
2.8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1.0x0.25 |
0.25 |
0.7 |
3.1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1.2x0.25 |
0.25 |
0.9 |
3.8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1.4x0.3 |
0.3 |
1.05 |
4.4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1.6X0.35 |
0.35 |
1.2 |
5.0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1.8x0.35 |
0.35 |
1.4 |
5.6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2.0x0.4 |
0.4 |
1.5 |
6.2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2.5x0.45 |
0.45 |
1.95 |
7.7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0.5 |
0.5 |
2.4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3.5x0.6 |
0.6 |
2.75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0.7 |
0.7 |
3.15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0.8 |
0.8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1.0 |
1.0 |
4.8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1.25 |
1.25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1.5 |
1.5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1.75 |
1.75 |
9.4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2.0 |
2.0 |
10.2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2.0 |
2.0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2.5 |
2.5 |
14.5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2.5 |
2.5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
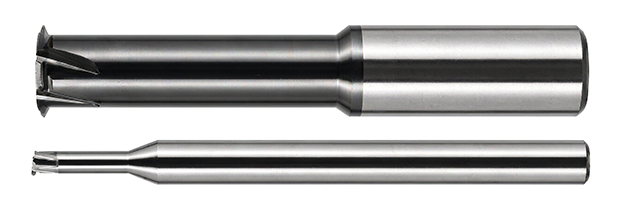
Longueur étendue 75L (M1,4 à M10)
| Filetage (grossier) |
Pas (mm) |
Diamètre de coupe (mm) |
Longueur de la cannelure (mm) |
Diamètre de la queue (mm) |
Longueur totale (mm) |
Arêtes de coupe |
N° de commande acier |
N° de commande aluminium |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1.5 |
1.5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
Longueur étendue 100L (M1,4 à M14)
| Filetage (grossier) |
Pas (mm) |
Diamètre de coupe (mm) |
Longueur de la cannelure (mm) |
Diamètre de la queue (mm) |
Longueur totale (mm) |
Arêtes de coupe |
N° de commande acier |
N° de commande aluminium |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1.5 |
1.5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1.75 |
1.75 |
9.4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2.0 |
2.0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |