Alésoir à lubrification interne : Comment l’alésage avec lubrifiant interne améliore la qualité des trous
News Details
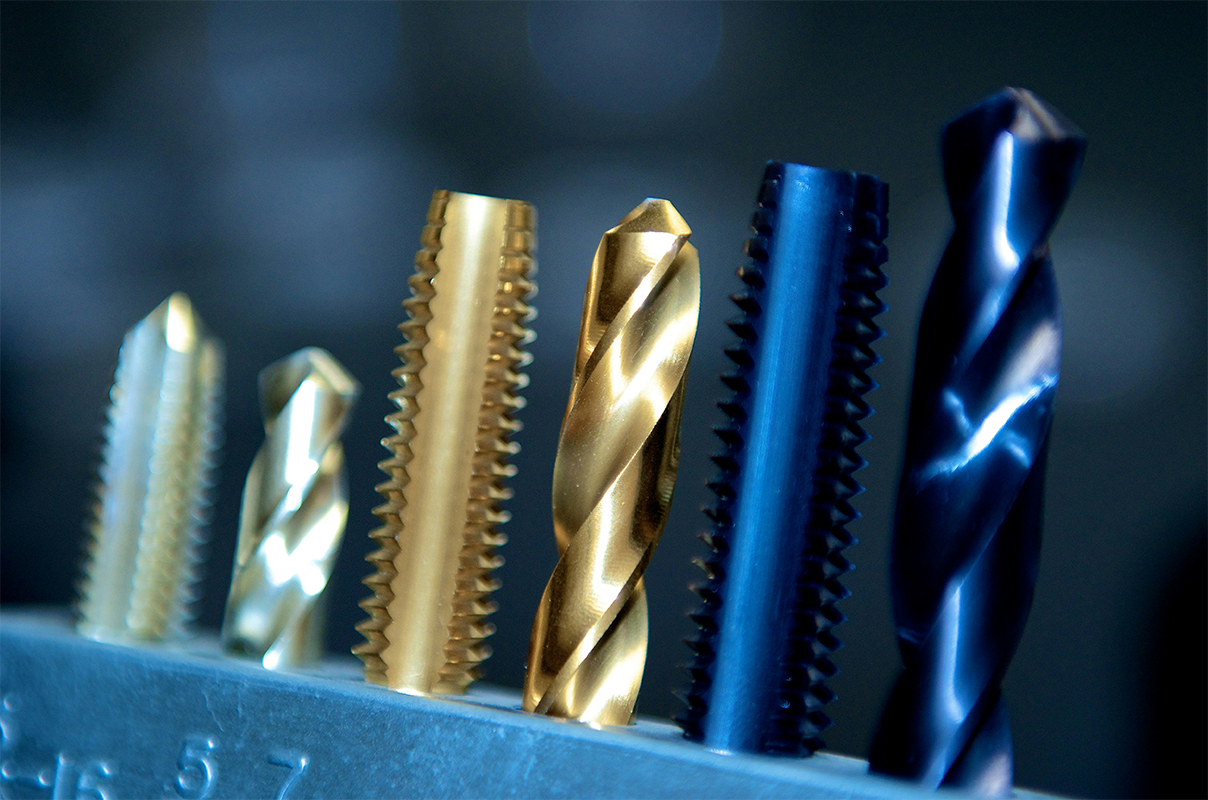
Un alésoir à lubrification par l'intérieur transporte un fluide de coupe sous pression à travers des canaux internes du corps d'outil et le libère directement au niveau des arêtes de coupe. Ce guide explique comment ces outils fonctionnent, quelles conditions machine ils exigent, et comment évaluer les annonces de tolérance, d'état de surface et de durée de vie avant de passer commande.
Qu'est-ce qu'un alésoir à lubrification par l'intérieur ?
Un alésoir à lubrification par l'intérieur est un outil d'alésage de précision doté de canaux de lubrification internes usinés dans le corps de l'outil. Le fluide sous pression chemine depuis la broche à travers ces canaux et ressort à proximité des arêtes de coupe, soit axialement à l'extrémité de l'outil, soit radialement par les cannelures. Au lieu de dépendre de buses de lubrification externe pour atteindre la zone de coupe, l'outil transporte le fluide exactement là où la coupe se produit.
Cette conception est particulièrement déterminante là où la lubrification externe est moins efficace : trous profonds, trous borgnes, et matériaux qui produisent des copeaux filandreux ou adhésifs. En évacuant les copeaux hors du trou et en stabilisant la température de la zone de coupe, un alésoir à lubrification par l'intérieur aide à tenir le diamètre, à protéger la surface finie et à prolonger la durée de vie de l'outil en production.
Pourquoi les alésoirs en carbure à lubrification par l'intérieur dominent-ils la production de précision ?
La plupart des alésoirs à lubrification interne vendus pour la production sur CN sont réalisés en carbure monobloc ou en construction à pointe carbure. Comparé à l'acier rapide (HSS), le carbure offre une résistance à l'usure nettement supérieure, tient mieux la dimension en série et autorise des vitesses de coupe plus élevées. Le HSS reste un choix raisonnable pour les petites séries et le prototypage car il est plus résistant aux chocs, moins coûteux et facile à rechapper ; en revanche, pour l'alésage de précision en grande série, le carbure constitue le matériau de substrat habituel.
Les fournisseurs spécifient généralement des qualités de carbure ultrafin ou à grains micro pour ces outils. Le carbure à grains fins permet de conserver une arête plus vive, ce qui réduit les efforts de coupe et favorise à la fois la qualité du trou et la ténacité de l'arête. Pour les plus gros diamètres, certains fabricants proposent des conceptions à pointe brasée ou à corps acier avec pointes carbure, qui offrent les performances de la lubrification interne à un coût réduit par rapport aux corps en carbure monobloc.
Exigences machine pour l'alésage avec lubrification par la broche
Un alésoir à lubrification par l'intérieur ne donne sa pleine mesure que si le fluide atteint réellement l'outil. La machine doit disposer d'un système de lubrification par la broche (TSC), délivrant généralement 20 à 80 bar selon l'application. Le porte-outil doit être étanche pour la lubrification interne — les pinces à huile ou les porte-outils hydrauliques sont des choix courants — car une fuite à l'interface queue/porte-outil fait chuter la pression avant que le fluide n'atteigne les arêtes de coupe.L'état du fluide de coupe compte également. Les canaux internes de ces outils sont étroits, aussi l'alimentation doit-elle être filtrée, et le fluide soluble dans l'eau est généralement maintenu à une concentration d'environ 5 à 8 %, exempte de particules susceptibles de boucher les passages. Les ateliers dépourvus de broche TSC ne peuvent pas exploiter efficacement les outils à lubrification interne ; dans ce cas, la lubrification externe inondation ou les systèmes MQL (quantité minimale de lubrification) avec outillage adapté constituent les alternatives réalistes.
Alésage de trous profonds et évacuation des copeaux
Les copeaux sont le principal ennemi de l'alésage des trous profonds. Lorsque le rapport profondeur/diamètre dépasse environ 3:1, les copeaux n'ont pas de chemin d'évacuation naturel ; ils se compriment dans les cannelures, sont recoupés, rayent l'alésage, poussent le trou hors dimension et peuvent casser l'outil. La lubrification interne résout ce problème en chassant les copeaux hors du trou en continu, avant qu'ils ne s'entassent ou soient recoupés.
Avec une lubrification par la broche suffisante, les acheteurs peuvent s'attendre à des résultats stables à des rapports de profondeur que l'alésage conventionnel ne peut atteindre. Les fabricants d'outils évaluent couramment le perçage à lubrification interne à environ 10×D et proposent des alésoirs à lubrification interne pour des profondeurs de trou allant jusqu'à environ 8×D, les applications plus profondes relevant du canonnage ou du procédé BTA. Deux bénéfices supplémentaires en découlent directement : une température stable dans la zone de coupe maintient le diamètre de l'alésage constant sur un lot de production, et une variation réduite des efforts de coupe améliore la rectitude de l'alésage dans les trous profonds.
Pression de fluide pour l'alésage
La pression est la variable la plus souvent sous-estimée par les acheteurs. Les fabricants d'alésoirs indiquent généralement des pressions de service comprises entre environ 300 et 1000 psi (20 à 70 bar) pour les outils à lubrification interne, et certains spécifient 20 à 80 bar (300 à 1200 psi) selon la profondeur du trou. Une ligne directrice courante : environ 20 bar constitue le minimum pour une évacuation efficace des copeaux dans les trous jusqu'à 5×D, tandis que les trous dans la plage 5 à 10×D exigent 40 à 80 bar. En dessous d'environ 10 bar, l'évacuation des copeaux devient peu fiable et la durée de vie de l'outil en souffre.
| Profondeur du trou | Recommandation de pression type |
|---|---|
| Jusqu'à 5×D | Environ 20 bar (≈300 psi) minimum pour une évacuation fiable des copeaux |
| 5–10×D | 40–80 bar (≈600–1200 psi) recommandés |
Une pression plus élevée n'est pas automatiquement préférable. Une pression excessive peut dilater hydrauliquement le trou ou endommager des éléments délicats de la pièce ; il convient donc de suivre la recommandation de pression du fabricant pour le diamètre et la profondeur considérés, et de s'assurer que la pompe délivre un débit constant, et pas seulement une pression de pointe.
Trous borgnes vs trous débouchants : choisir le mode d'alimentation en fluide adapté
Les alésoirs à lubrification interne existent en deux styles d'alimentation, et leur adéquation au type de trou importe. Les outils à alimentation centrale expulsent le fluide par l'avant de l'outil. Sur un trou borgne, le fluide frappe le fond du trou, reflue sur les arêtes de coupe et pousse les copeaux vers le haut et vers l'extérieur — ce qui est exactement ce dont une opération en trou borgne a besoin. Sur un trou débouchant, ce jet frontal sort simplement de l'autre côté sans mouiller les arêtes de coupe, ce qui gaspille le fluide. Les outils à alimentation par les cannelures, où le fluide sort radialement par les cannelures, conviennent aux trous débouchants car ils inondent les arêtes de coupe au moment où le fluide sort latéralement.
Le sens de l'hélice interagit avec l'alimentation en fluide. Une hélice à gauche pousse les copeaux devant l'outil, ce qui convient aux alésoirs à alimentation par cannelures dans les trous débouchants ; une hélice à droite ramène les copeaux vers la queue, ce qui complète les alésoirs à alimentation centrale dans les trous borgnes. Pour une production orientée environnement, l'alésage MQL avec outils compatibles est également une option, mais l'évacuation des copeaux doit être surveillée de près car le MQL délivre un débit de fluide bien inférieur à celui de la lubrification haute pression.
Alésoir à lubrification interne vs alésoir standard
Un alésoir standard repose sur une lubrification externe et des cannelures ouvertes. Pour les trous débouchants peu profonds dans des matériaux faciles, il reste une option raisonnable et moins coûteuse. Le tableau ci-dessous résume les différences qui comptent en production :
| Caractéristique | Alésoir standard (lubrification externe) | Alésoir à lubrification interne |
|---|---|---|
| Refroidissement de la zone de coupe | Faible à moyen | Élevé |
| Capacité en trou profond | Limitée (≈3×D) | Jusqu'à ≈8–10×D |
| Évacuation des copeaux | Médiocre en trou profond | Chassés par le fluide |
| Durée de vie de l'outil | Référence | Environ 2 à 4 fois plus longue |
| Coût initial | Plus bas | Plus élevé |
La règle pratique : si les trous sont plus profonds qu'environ 3×D, borgnes, ou usinés dans des matériaux collants tels que l'acier inoxydable ou les alliages de titane, la conception à lubrification interne se rentabilise généralement grâce à moins de pièces rebutées et moins de changements d'outil.
Tolérance d'alésoir H7 et état de surface
La qualité de l'alésage est le domaine où la lubrification interne se traduit par le résultat mesuré. Les fabricants d'alésoirs carbure à lubrification interne visent couramment la tolérance de trou H7 (classe IT7) en production standard, certains proposant H6 pour des montages plus rigides. Les valeurs d'état de surface rapportées vont de Ra 1,6 µm à Ra 0,4 µm selon le matériau, l'avance et la géométrie de l'outil. Un faux-rond faible — souvent spécifié à 3 µm ou moins au diamètre de coupe — est un facteur clé, car le faux-rond fait couper l'alésoir de façon inégale et agrandit le trou.
Ces chiffres sont des capacités annoncées par les fournisseurs, et non des garanties pour chaque configuration. Les atteindre de manière constante exige une machine et un bridage rigides, une marge d'alésage correcte laissée par le trou pilote, une pression de fluide stable, et des avances adaptées au matériau. Demandez aux fournisseurs des rapports de contrôle et des données d'application pour votre diamètre de trou et votre matériau avant de vous engager sur une classe de tolérance.
Points clés à retenir pour les acheteurs
- Adaptez l'outil au trou : alimentation centrale pour les trous borgnes, alimentation par cannelures pour les trous débouchants, et confirmez que le sens de l'hélice favorise l'évacuation des copeaux.
- Vérifiez d'abord la machine : pression de la pompe TSC, porte-outils étanches, filtration et concentration du fluide sont des prérequis, et non des options.
- Dimensionnez la pression selon la profondeur : environ 20 bar pour les trous jusqu'à 5×D et 40 à 80 bar pour les trous de 5 à 10×D.
- Jugez les annonces de précision sur des preuves : demandez la classe de tolérance (généralement H7), la plage de Ra attendue, la spécification de faux-rond et les rapports de contrôle.
- Pour les trous profonds, borgnes ou dans des matériaux collants, comparez le coût total par trou — la lubrification interne l'emporte généralement sur les postes rebut, retouche et changements d'outil.


